多段炉(MHF)及回转窑设计与制造
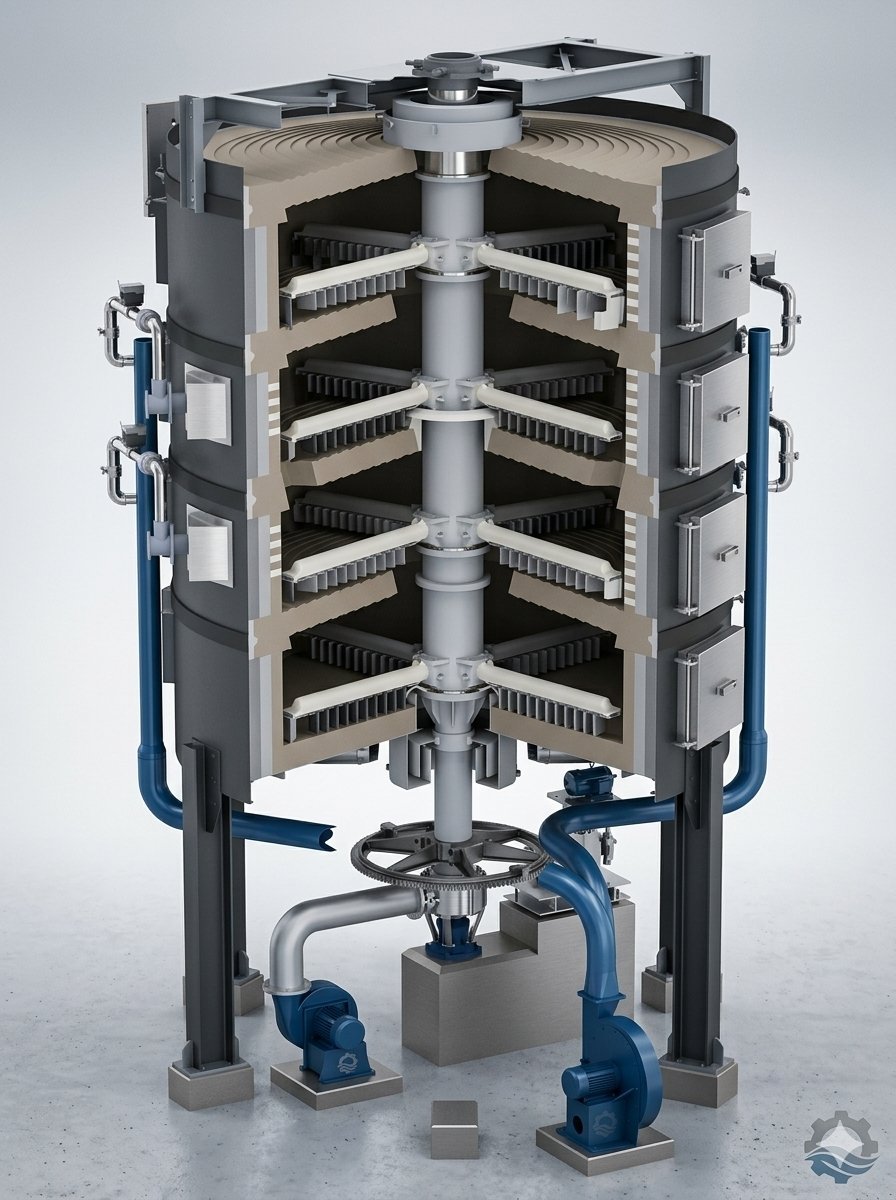
多段炉(Multiple Hearth Furnace, MHF)是公司的核心热工装备。炉内沿高度方向布置多层炉床,物料自顶部逐层下落,与自下而上的高温气流逆流接触,通过分层独立控温依次完成干燥、碳化、活化等工艺阶段。
该结构使多段炉在温度控制精度、物料适应性、热能回收与排放控制方面具备显著优势,单机年处理能力可达上万吨。
RECOVERY
≥95% 活性恢复
CAPACITY
上万吨/年
CONTROL
分层独立控温
ENERGY
余热回收自热
PRINCIPLE · 工作原理
三段热处理,精准恢复活性炭孔隙结构
干燥段
饱和炭在低温区脱除表面水与毛细水,为后续热处理创造条件,避免骤热导致炭粒破碎。
碳化段
中温区使吸附的有机物分解、炭化,脱附出孔隙中的大分子污染物,恢复孔隙通道。
活化段
高温区通入水蒸气进行活化反应,重塑微孔结构,使碘值、亚甲蓝值等吸附指标恢复至 95% 以上。
余热回收
现代化多段炉系统配有余热锅炉和后燃室,利用有机物分解热量,进一步降低系统能耗支出。
ADVANTAGE · 核心优势
为什么多段炉是再生的优选炉型
精准的分层温度控制
各层炉床独立控温与气氛调节,可针对不同物料设定专属温度曲线,炭损极低。
卓越的物料处理能力
温和的耙动输送,颗粒破损率低;对粒径、含水率波动的耐受性强。
环境与能源效率
可变气氛操作、热能回收与自热运行、低粉尘与低 NOx 排放,新污染物在高温区充分降解。
高可靠性与大产量
连续大规模生产,单机年处理能力可达上万吨,占地面积相对较小,运行稳定。
PARAMETERS · 典型配置
按处理规模灵活选型
以下为公司已交付项目中的典型再生炉配置,实际选型依据物料特性与产能需求确定。
| 再生炉规模 | 典型配套 | 适用场景 |
|---|---|---|
| 3 吨/天 | 8 台固定床吸附塔 | 中小型发酵 / 食品精制装置 |
| 8 吨/天 | 与 18 吨/天炉组配 | 大型氨基酸生产线的分级再生 |
| 12 吨/天 | 7 台吸附塔 | 高端生物制造一体化项目 |
| 18 吨/天 | 9 台吸附塔 + 8 吨/天炉 | 40 万吨级氨基酸脱色系统 |
| 20 吨/天 | 9-16 台吸附塔 | 味精、阿洛酮糖等大产能连续脱色 |
| 24 吨/天 ×2 套 | 市政污水深度处理 | 日处理 30 万吨市政污水再生 |